

Hydraulické potrubie – zváraná oceľ EN 10305-2, ťahané za studena / ERW, presné potrubie pre vysokotlakové systémy
Naše zvárané hydraulické rúry sú vyrábané z pásovej ocele ťahanej za studena ...

Za studena ťahaná zváraná rúra EN 10305-2 je presná rúra za mnohými hydraulickými valcami, teleskopickými stupňami, tlmičmi, hnacími hriadeľmi a kompaktnými mechanickými zostavami. Ak pracujete vo fluidnej elektrárni alebo strojárstve, pravdepodobne ste zvládli ich dĺžku bez toho, aby ste poznali štandardné číslo. Táto príručka vysvetľuje, na čo sa EN 10305-2 vlastne vzťahuje, ako sa E235 a E355 správajú, na ktorých dodacích podmienkach záleží a ako určiť správnu trubicu bez preplatku za zbytočné spracovanie.
EN 10305-2 je súčasťou európskej normy EN 10305, ktorá pokrýva zvárané za studena ťahané presné oceľové rúry. Výroba začína oceľovým pásom alebo zvitkom, ktorý sa vytvaruje a elektricky odporovo zvarí do dutiny. Zvarená rúrka sa potom pretiahne za studena cez tŕň alebo zátku na svoju konečnú veľkosť. Tento druhý krok je rozdiel: zvar vám poskytne konzistentnú stenu a dlhé dĺžky, zatiaľ čo ťahanie za studena vám poskytne úzke rozmery, hladší povrch a lepšiu sústrednosť ako obyčajná zváraná rúrka.
Ľudia niekedy používajú elektrónku CDW, elektrónku DOM a elektrónku EN 10305-2 zameniteľne. Sú si blízke, ale nie totožné. DOM popisuje výrobnú cestu; EN 10305-2 definuje technické dodacie podmienky. Nižšie uvedená tabuľka ukazuje, kde sa nachádzajú tri hlavné časti EN 10305.
| Štandardná časť | Výrobná cesta | Bežný názov trubice | Typické aplikácie |
|---|---|---|---|
| EN 10305-1 | Bezšvové, ťahané za studena | Hydraulická trubica CDS | Vysokotlakové hydraulické valce, kritický výkon kvapaliny |
| EN 10305-2 | Zvárané, potom ťahané za studena | CDW / DOM presná trubica | Hydraulické valce, teleskopické valce, tlmiče, hnacie hriadele |
| EN 10305-3 | Zvárané, potom za studena | Presná trubica ERW | Všeobecné mechanické časti, dopravníkové valčeky, nízkotlakové prevádzky |
Praktický bod je jednoduchý. Keď zváraná rúra potrebuje kontrolu rozmerov na hydraulickej úrovni a čistý vnútorný priemer, EN 10305-2 je zvyčajne cenovo najefektívnejšia cesta. Keď si aplikácia vyžaduje bezšvové telo pre veľmi vysoký tlak alebo špecifické požiadavky normy, preberá norma EN 10305-1.
Ťahanie za studena sa zlepšuje viac ako vonkajší priemer. Zjemňuje variácie hrúbky steny, zlepšuje rovnosť a vytvára hustejší povrch, ktorý odoláva opotrebeniu a korózii lepšie ako pri zváraní. V dobre kontrolovanej línii je zvarový šev nakreslený a zmiešaný so stenou, takže rúrka sa správa ako jednotný komponent a nie ako zváraný plášť so slabou líniou.
Pri hydraulickej prevádzke je skutočným výkonom vnútorný priemer. Životnosť tesnenia, únikové cesty a správanie pri lepení závisia od povrchovej úpravy ID. Otvor, ktorý vyzerá hladko pod svetlom v dielni, môže mať stále axiálne stopy, oválnosť alebo vrchol drsnosti, ktorý prerezáva tesniaci okraj. Preto pravidelne dodávame honovanú a SRB trubicu s toleranciou H8 ID a zrkadlovou povrchovou úpravou Ra0,4. Ak ste niekedy vymenili tesnenie valca príliš skoro, náš článok o prečo tesnenia hydraulického valca stále zlyhávajú podrobnejšie vysvetľuje faktory dokončenia ID.
Dve triedy, s ktorými sa v EN 10305-2 stretnete najčastejšie, sú E235 a E355. E235 je trieda s nízkym obsahom uhlíka s dobrou tvarovateľnosťou a zvárateľnosťou. Je to rozumná voľba pre všeobecné presné rúry, nízkotlakové valce a diely, ktoré sa budú ohýbať alebo obrábať. E355 zvyšuje minimálnu medzu klzu na 355 MPa a je bežný v sudoch hydraulických valcov, teleskopických sekciách a mechanických častiach s vyšším zaťažením, kde hrúbka steny musí zostať ekonomická.
Samotná trieda nedefinuje rúrku. Podmienky dodávky riadia pevnosť, ťažnosť, zvyškové napätie a opracovateľnosť. EN 10305-2 používa symboly, ktoré je možné na objednávke ľahko vynechať, preto ich pred uvedením cenovej ponuky potvrďte.
Ak si nie ste istý, povedzte nám finálnu operáciu. Rúrka, ktorá sa bude honovať, orezávať alebo závitovať, zvyčajne potrebuje iný stav ako rúrka, ktorá ide priamo do zváranej zostavy.
EN 10305-2 stanovuje tolerancie pre vonkajší priemer, vnútorný priemer, hrúbku steny, dĺžku, priamosť a pravouhlosť konca. Za studena ťahaná zváraná rúra má zvyčajne užšie OD a tolerancie steny ako EN 10305-3 rúrka za studena a môže byť dodaná s riadeným vnútorným priemerom pre hydraulické použitie. Typické tolerancie ID zahŕňajú H9 pre všeobecný servis a H8 pre vŕtanie valcov, v závislosti od veľkosti a výrobnej cesty. Pre presné triedy je možné dosiahnuť priamosť 0,5 mm na meter alebo lepšiu.
| stupňa | Minimálna medza klzu ReH (MPa) | Typická pevnosť v ťahu Rm (MPa) | Typické predĺženie A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Tieto rozsahy sa menia podľa dodacích podmienok. Rúrka C bude sedieť na vyššom konci pevnosti v ťahu a dolnom konci predĺženia. Rúrka A alebo N bude mäkšia a tvárnejšia. Pre aplikácie s kritickým tlakom alebo únavou by mechanické testovanie a kontrola rozmerov mali byť súčasťou špecifikácie nákupu, nie dodatočným nápadom.
Hydraulické a pneumatické valce sú klasickým domovom tejto trubice. Používa sa tiež v teleskopických valcoch, telesách tlmičov, hnacích hriadeľoch, dopravníkových valcoch a presných mechanických zostavách, kde by bezšvíková rúra zvýšila náklady bez pridania hodnoty. Spoločným závitom je potreba konzistentných rozmerov, čistého vývrtu a spoľahlivej kvality zvaru pri dlhých výrobných sériách.
Pre všeobecnú dodávku CDW a DOM naša za studena ťahaná zváraná rúra EN 10305-2 E235/E355 pokrýva štandardný sortiment v oboch akostiach a viacerých dodacích podmienkach.
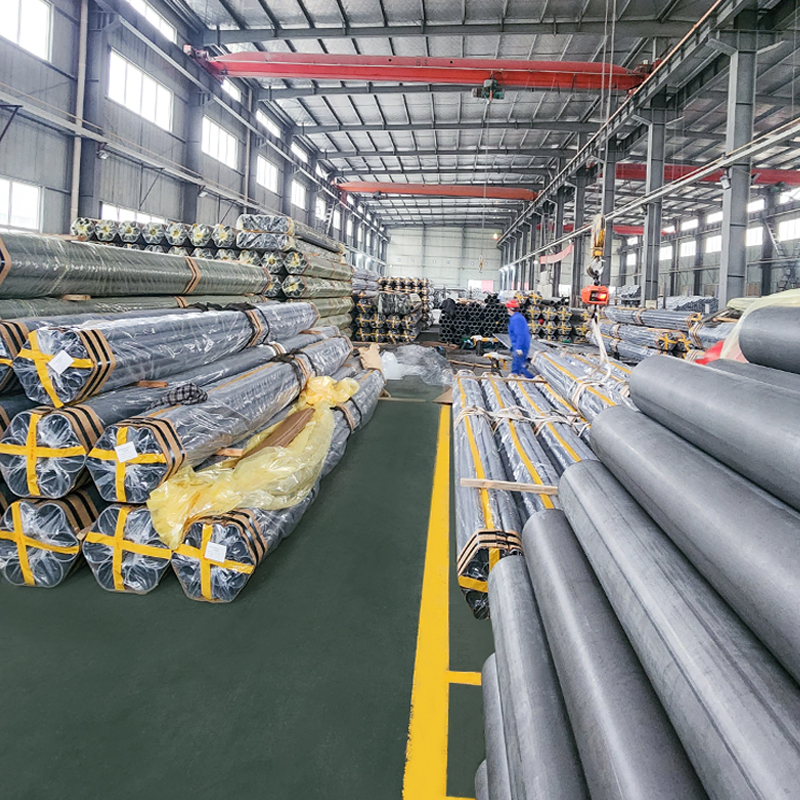 Oceľová rúra zváraná za studena (CDW) En10305-2 Grade E235 E355 E460 Presné oceľové rúry ťahané za studena (CDW) – EN 10305-2 E235 E355 Oceľové rúry s vysokou toleranciou pre hydraulické, automobilové strojárstvo Suao Metal man... Zobraziť produkt →
Keď rúrka vstupuje do valca hydraulického valca, vyrábame aj za studena ťahanú zváranú rúrku EN 10305-2 E355 špeciálne pre servis valcov s rozmerovými a povrchovými kontrolami, ktoré výrobcovia sudov očakávajú.
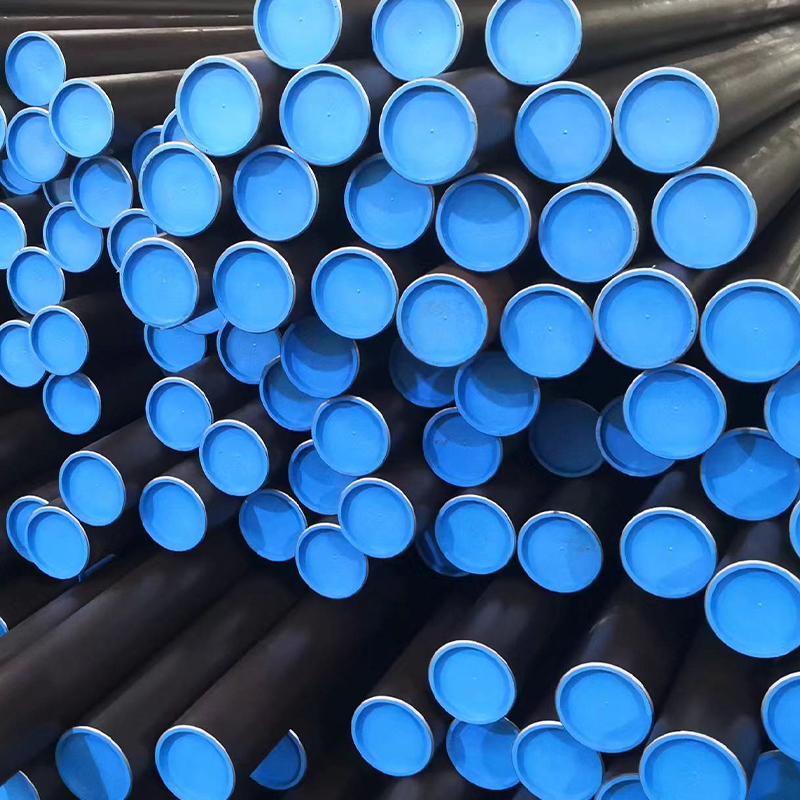 Rúrka hydraulického valca – oceľ zváraná za studena ťahaná EN 10305-2, E355, na honovanie a SRB Naše hydraulické valcové rúry (CDW) sa vyrábajú podľa EN 10305-2 E355 s použitím vysokokvalitných zváraných oceľových rúr, ktoré sú ďalej ťahané za studena, aby sa zlepšila presnosť,... Zobraziť produkt →
Pre otvory, ktoré budú vidieť vratné tesnenia, honovaná a SRB trubica používa rovnakú základňu EN 10305-2 E355 a prináša ID do H8 so zrkadlovou povrchovou úpravou Ra0,4.
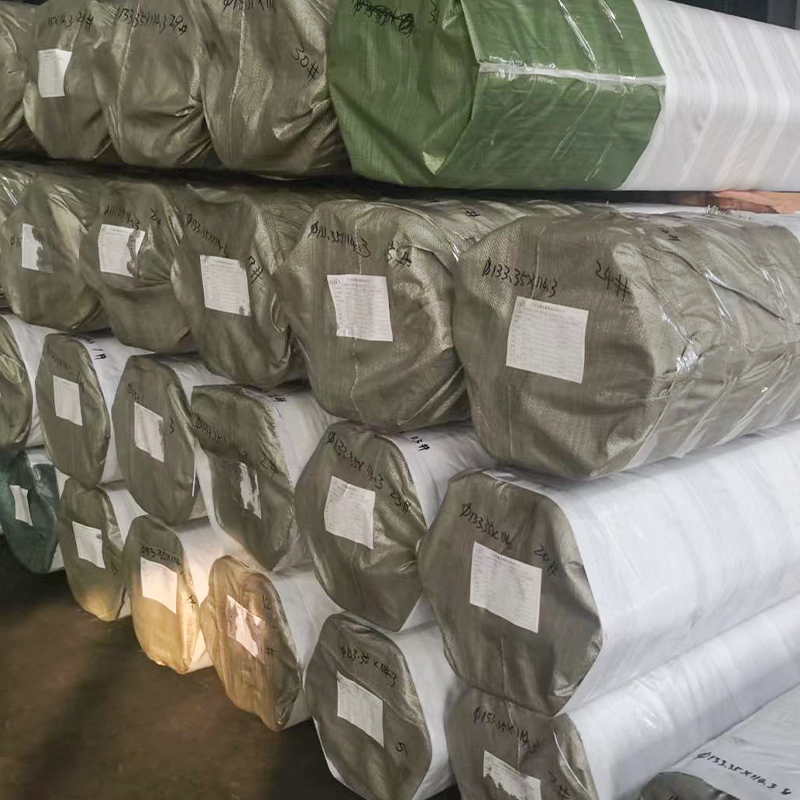 Honed & SRB Rúrka – EN 10305-2 E355 H8 Ra0.4, zrkadlová povrchová úprava pre tyč hydraulického valca Naše EN 10305-2 za studena ťahané zvárané (CDW) honované rúrky SRB sú precízne spracované tak, aby poskytovali zrkadlovú vnútornú povrchovú úpravu (Ra ≤ 0,4 μm) a toleranciu H8, vďaka čomu sú ideálne... Zobraziť produkt →
V našom závode začína výroba podľa EN 10305-2 s certifikovaným oceľovým pásom. Vytvarujeme a ERW zvaríme dutinu, potom skontrolujeme zvar online pred ťahaním za studena. Pre každú veľkosť sú nastavené výkresové redukcie, mazanie a výber tŕňa alebo zátky tak, aby bol zvar správne spevnený a stena zostala jednotná. Po ťahaní sa rúry podľa potreby žíhajú alebo zbavujú pnutia, vyrovnávajú sa, režú a kontrolujú.
Kontrola kvality zahŕňa chémiu, integritu zvaru, OD, ID, hrúbku steny, priamosť, stav povrchu a mechanické vlastnosti. Pri honovanej rúre meriame dieru presnými meradlami a drsnosť povrchu overujeme profilometrami. Môžeme tiež dodať fosfátované, naolejované alebo e-potiahnuté rúrky, keď diely pred montážou potrebujú ochranu proti korózii. Cieľom nie je len splniť štandard na papieri, ale dodať trubicu, ktorá sa bude správať rovnako v prvý deň a po desaťtisíc cykloch.
Ak chcete získať presnú cenovú ponuku a správnu trubicu, zdieľajte tieto podrobnosti so svojím dodávateľom:
Čím viac nám poviete, tým nižšie je riziko nákladného nesúladu. Malé série a vlastné veľkosti sú vítané. Pravidelne vyrábame neštandardné rozmery, špeciálne tvary a vopred opracované komponenty, ktoré presahujú rámec jednoduchej objednávky rúr.
Za studena ťahaná zváraná rúra podľa EN 10305-2 nie je komoditou, keď sa dostane do hydraulického valca alebo do presnej zostavy. O tom, ako dlho vydrží konečný produkt, rozhoduje trieda, dodacie podmienky, ID povrchová úprava a kvalita zvaru. Vyberte si špecifikáciu úlohy, overte certifikát frézy a pracujte s dodávateľom, ktorý vám môže vysvetliť proces namiesto toho, aby len uviedol cenu. Môžete preskúmať naše rad presných oceľových rúr aby ste videli veľkosti a povrchové úpravy, ktoré spúšťame každý deň.

Naše zvárané hydraulické rúry sú vyrábané z pásovej ocele ťahanej za studena ...

Naša trubica hydraulického tlmiča je vyrobená podľa noriem EN 10305-2 s použi...

Naše hydraulické valcové rúry (CDW) sú vyrábané podľa EN 10305-2 E355 s použi...

Naše rúrky hydraulického tlmiča sú vyrábané procesom zvárania za studena ťaha...

Naše bezšvíkové tlmiče sú vyrábané podľa EN 10305-1 s použitím vysokokvalitný...

Presné oceľové rúry ťahané za studena (CDW) – EN 10305-2 E235 a E355 Oceľo...


