

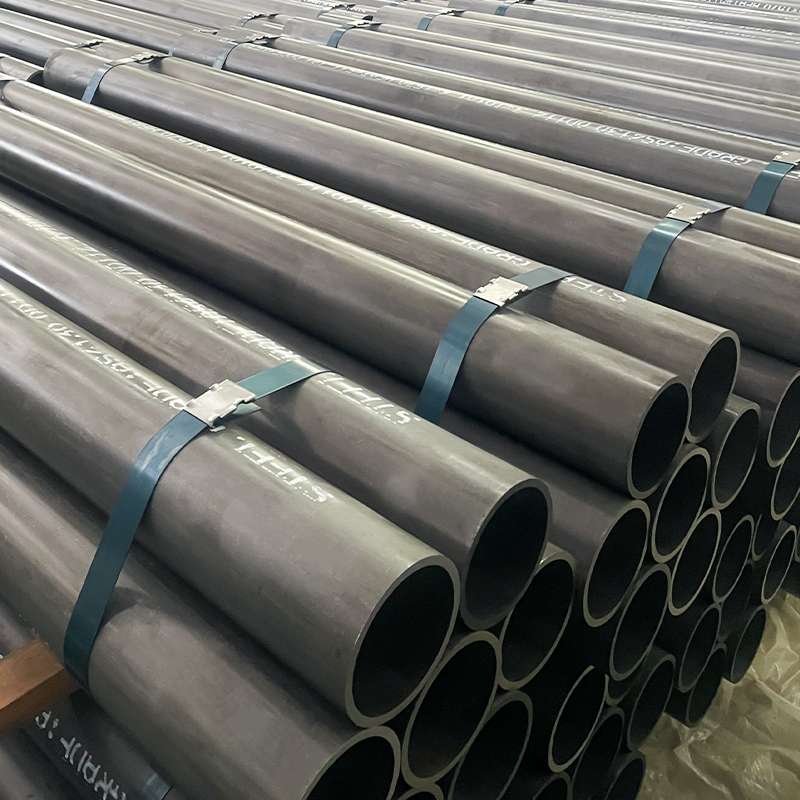
DIN 2394 ST37.2 Rúrky valčekového dopravníka pre veľké zaťaženie – Ø89 x 3 mm na ťažbu a manipuláciu s hromadným tovarom
DIN 2394 ST37.2 Rúrka valčekového dopravníka pre veľké zaťaženie – Ø89 x 3 mm...

Ak si kupujete mechanickú alebo hydraulickú rúrku na živobytie, už ste túto otázku počuli viackrát: sú rúrky DOM rovnaké ako bezšvíkové rúrky a záleží na rozdiele? Krátka odpoveď je, že ide o dva rôzne produkty vyrobené dvoma rôznymi cestami a rozdiel medzi nimi sa prejavuje v toleranciách, tlakovej schopnosti, opracovateľnosti a cene. Oba typy žrebujeme za studena každý deň a naša úprimná odpoveď je, že ani jeden nevyhráva úplne. Dôležité je, ktorý z nich sa hodí k dielu, ktorý staviate.
DOM je skratka pre Drawn Over Mandrel, čo popisuje dokončovaciu operáciu a nie východiskový materiál. Proces začína plochým oceľovým pásom valcovaným za studena, rozrezaným na šírku, vytvarovaným do kruhu a pozdĺžne zvareným. Vonkajší zvar je orezaný a rúrka potom ide na ťažný stôl: je ťahaná cez karbidovú matricu, ktorá zmenšuje vonkajší priemer, zatiaľ čo kalený tŕň vo vnútri otvoru súčasne kontroluje vnútorný priemer.
Pretože je stena stlačená medzi dva pevné nástroje súčasne, výsledkom je rúrka s nezvyčajne rovnomernou hrúbkou steny, rovným otvorom a vynikajúcou sústrednosťou. Zvarový šev nie je odstránený. Je stlačený a natiahnutý, až je pre oko takmer neviditeľný, napriek tomu je stále prítomný a možno ho lokalizovať pomocou testu vírivými prúdmi alebo leptaním kyselinou. Správne zvarený a správne vytiahnutý šev je presne tým dôvodom, prečo trubica DOM vydrží v hydraulickej prevádzke milióny cyklov. Spoločné špecifikácie zahŕňajú EN 10305-2 v E235 a E355, ASTM A513 a rad DIN 2393, pričom pre prácu s väčšími valcami sú k dispozícii tenkostenné verzie s veľkým priemerom.
 Oceľová rúra zváraná za studena (CDW) En10305-2 Grade E235 E355 E460 Presné oceľové rúry ťahané za studena (CDW) – EN 10305-2 E235 E355 Oceľové rúry s vysokou toleranciou pre hydraulické, automobilové strojárstvo Suao Metal man... Zobraziť produkt →
Bezšvové potrubie začína ako pevná oceľová kruhová tyč. Predvalok sa zahrieva, prepichuje, aby sa vytvoril dutý plášť, potom sa valcuje za tepla alebo extruduje a nakoniec sa ťahá za studena na požadovanú veľkosť, zvyčajne cez tŕň alebo zátku. Od prvého kroku piercingu až po posledné ťahanie nie je nikde po dĺžke rúrky žiadny zvar.
Tento jediný fakt poháňa všetko ostatné. Žiadny zvar znamená žiadnu tepelne ovplyvnenú oblasť, žiadny šev na kontrolu a stenu, ktorá sa správa identicky vo všetkých smeroch. Pri vysokotlakových okruhoch, vysokocyklovej únavovej prevádzke a korozívnej prevádzke inžinieri často uprednostňujú homogénnu stenu bezšvíkového výrobku ťahaného za studena. Najčastejšie uvádzané špecifikácie sú ASTM A519 a EN 10305-1 a nerezové triedy ako ASTM A269 majú rovnakú logiku.
Kompromisy sú skutočné. Prepichovanie vo svojej podstate zanecháva väčšiu excentricitu steny ako tvarovanie pásu, takže otvor môže byť mierne mimo stred vzhľadom na vonkajší priemer. Tenké steny a veľmi veľké priemery sa získavajú ťažšie, minimálne objednávacie množstvá sú menej flexibilné a cena aj dodacia lehota sú zvyčajne vyššie ako ekvivalentná veľkosť DOM. Keď výkres vyžaduje ťažké steny a agresívne opracovanie, táto prémia sa často oplatí zaplatiť.
 Bezšvíková oceľová rúra ťahaná za studena (CDS) DIN 2393 ASTM A519 St37-2 ST52.3 Bezšvíkové oceľové rúry ťahané za studena (CDS) - DIN 2393 ASTM A519 (triedy ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Zobraziť produkt →
V tabuľke nižšie sú zhrnuté rozdiely, ktoré sú najdôležitejšie počas cenovej ponuky a plánovania procesov. Použite ho ako východiskový bod a potom potvrďte presné tolerancie, ktoré vaša aplikácia potrebuje.
| Atribút | Hadičky DOM | Bezšvíkové hadičky |
|---|---|---|
| Východiskový materiál | Pás valcovaný za studena, zváraný do rúrky | Pevný predvalok, prepichnutý |
| Zvarový šev | Súčasnosť, nakreslená takmer v jednej rovine | žiadne |
| Rovnomernosť hrúbky steny | Vynikajúce, nastavené páskovým meradlom | Dobré, viac výstrednosti z piercingu |
| Sústrednosť | Po nakreslení veľmi tesné | Dobré, historicky voľnejšie |
| Typické štandardy | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Vysokotlaková a únavová prevádzka | Spoľahlivý, keď je šev zdravý a testovaný | Preferovaná, homogénna stena |
| Relatívna cena | Vo všeobecnosti nižšie | Všeobecne vyššie |
| Dodacia lehota a rozsah veľkostí | Kratšie; široký sortiment vrátane tenkostenných | Dlhšie; menej možností pri veľkom OD |
| Najvhodnejšie aplikácie | Valcové rúry, honované rúry, tlmiče, hnacie hriadele, dopravníkové valčeky | Vysokotlakové vedenia, výmenníky tepla, vrtné rúry, hrubostenné opracované diely |
Variácie steny sú hlavnou príčinou šrotu pri honovaní a brúsení. Rúrka DOM vytvorená z kontrolovaného pásového kalibru zvyčajne vstupuje do honovacieho stroja so stenou, ktorá sa mení len mierne, takže odstraňovanie materiálu zostáva konzistentné a hotový otvor sa čistí v menšom počte prechodov. Bezšvová rúra s väčšou excentricitou môže vyžadovať dodatočné odstraňovanie materiálu, čo zvyšuje čas cyklu a môže vytlačiť otvor mimo požadované tolerančné pásmo H8.
Domáca a dovážaná trubica DOM je bežne ohýbaná, vrúbkovaná a honovaná. Ťahaný šev sa pri týchto operáciách správa dobre, ale musí byť kvalifikovaný pre prácu kritickú z hľadiska únavy. Bezšvová trubica túto premennú úplne odstraňuje. Ak váš diel cykluje pri vysokom tlaku alebo vidíte spätné zaťaženie, absencia švu stojí za dodatočné náklady. Kupujúci, ktorí chcú mať širší prehľad o tom, ako zváracie trasy menia výkon, si môžu prečítať naše zhrnutie Hadičky ERW vs DOM vs CDS pred uzamknutím špecifikácie.
Obe rodiny obrábajú čisto, keď je zvolená správna trieda a tvrdosť. DOM sa zvyčajne dodáva s hladším povrchom na OD aj ID, čo skracuje čas leštenia. Bezšvové má tendenciu bežať o niečo ťažšie v hrubostenných veľkostiach, čo môže predĺžiť životnosť nástroja alebo ju skrátiť v závislosti od rýchlosti a posuvu. Porozprávajte sa so svojím dodávateľom o stave dodávky: žíhané, normalizované alebo ťahané predstavuje väčší rozdiel, než väčšina ľudí očakáva.
Pás je lacnejší ako dierovaný predvalok a používa menej materiálu na rovnakú konečnú veľkosť, takže DOM zvyčajne pristane za nižšiu cenu za kilogram. Táto výhoda rastie pri veľkostiach tenkostenných a veľkých priemerov, kde je zváranie a ťahanie jednoducho efektívnejšou cestou ako prepichovanie ťažkého bloku a jeho zmenšenie.
Pre program s jedným hydraulickým valcom je rozdiel v nákladoch len zriedka rozhodujúcim faktorom. V prípade veľkoobjemových valcov alebo liniek tlmičov je to veľmi často.
Väčšina hydraulických a pneumatických valcov sa prirodzene hodí pre DOM, pretože na sústrednosti a čistom vŕtaní záleží viac ako na teoretickej výhode steny bez švíkov. V tomto priestore dominujú triedy EN 10305-2 E355 a ASTM A513, ktoré spoľahlivo vybrúsia do zrkadlového lesku. Bezšvové siahnite, keď je pracovný tlak extrémny, keď je diel zvarený do rozdeľovača bez priestoru na pochybnosti o šve, alebo keď je stena dostatočne ťažká na to, aby sa zváraná trasa stala neekonomickou.
Jeden praktický bod: na výbere triedy rúr záleží menej ako na povrchu, ktorý špecifikujete. Pri prevádzke tyče a valca je bežnou požiadavkou tolerancia vŕtania H8 s drsnosťou Ra0,4 a mala by byť skôr napísaná na výkrese ako predpokladaná. My dodávame brúsená a SRB rúrka valca v DOM aj bezšvíkových základných materiáloch, takže zákazníci môžu porovnávať náklady s výkonom bez zmeny dodávateľa.
 Rúrka hydraulického valca – oceľ zváraná za studena ťahaná EN 10305-2, E355, na honovanie a SRB Naše hydraulické valcové rúry (CDW) sú vyrábané podľa EN 10305-2 E355 s použitím vysokokvalitných zváraných oceľových rúr, ktoré sú ďalej ťahané za studena, aby sa zlepšila presnosť,... Zobraziť produkt →
V takmer každej technickej diskusii sa objaví niekoľko mýtov a ich skoré vyriešenie ušetrí veľa prepracovania:
Správna odpoveď na otázku DOM verzus bezproblémová takmer nikdy nepochádza z katalógu. Vychádza zo zosúladenia výrobnej cesty s nákladom, dokončovacím krokom a objemom, ktorý chcete kúpiť. Pošlite nám svoj výkres so stenou, toleranciou, triedou a povrchovou úpravou a my vám jasne povieme, ktorá cesta vám poskytne lepšiu časť za lepšiu cenu a prečo.

DIN 2394 ST37.2 Rúrka valčekového dopravníka pre veľké zaťaženie – Ø89 x 3 mm...

Naše rúrky výmenníka tepla z uhlíkovej ocele sú navrhnuté na použitie v aplik...

Bezšvíková oceľová rúra ťahaná za studena (CDS) – DIN 2393 & ASTM A519 (tried...

Naše kované a opracované pracovné valce sú navrhnuté pre vysokovýkonné valcov...

Naše hydraulické rúry sú vyrobené zo za studena ťahanej bezšvíkovej ocele (CD...

Naše hydraulické valcové rúry sú vyrobené z bezšvíkovej ocele ťahanej za stud...


